宣胜科技刘文斌:依托标准化清机流程与料温优化遏制碳化黑点,智能水路设计护航成型高良率
2026-10-27 14:46:15
718
面向医用透明部件及包装耗材的严苛生产要求,精密注塑领域的应力调控能力与碳化黑点防控水平,已成为决定产品最终光学品质与临床使用可靠性的关键指标。
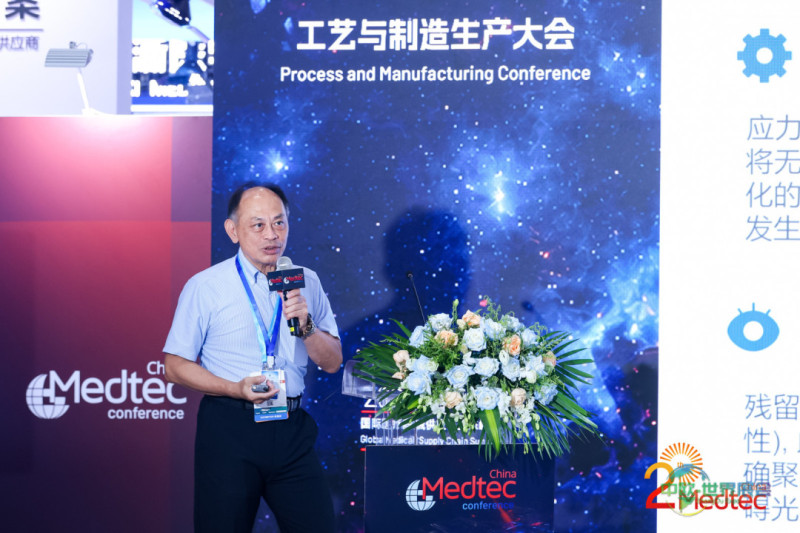
2026年9月2日下午,在2026 Medtec“医疗器械生产过程中的塑模成型技术”专题论坛上,天津宣胜科技有限公司技术总监刘文斌先生带来了题为《消灭黑点与应力开裂:医用透明高分子材料的注塑“黑盒”与模流破局》的主题分享。
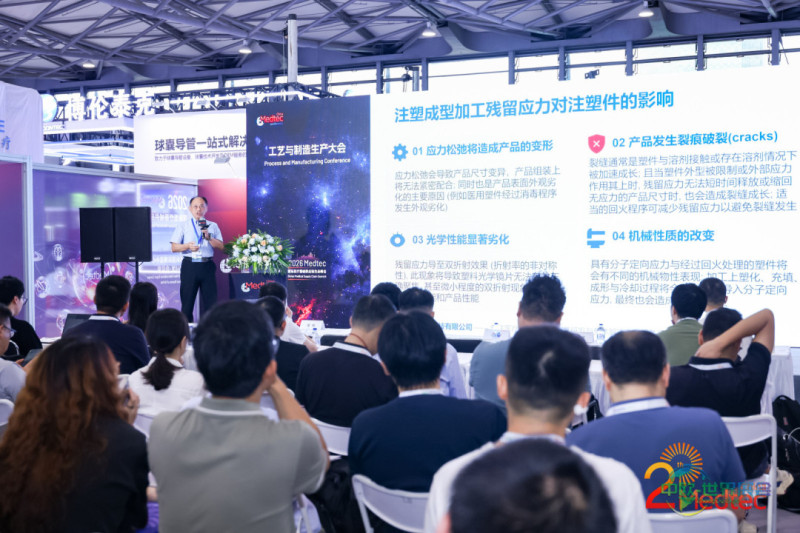
刘文斌总监的核心观点为:医用透明高分子材料注塑环节最突出的缺陷问题是应力开裂与黑点生成,需要通过覆盖全流程的精细化管控(涵盖原料粉料过滤、螺杆标准化清洗、模温精准匹配、退火工艺设置),同时搭配模流仿真与智能化模具设计,科学调整注塑参数,彻底打破“注塑黑盒”的局限,保障医疗部件的高一致性与使用安全性。
1 深度拆解内应力形成原因,科学制定退火与预热应对方案
刘文斌总监表示,高分子长链分子在成型过程中如果被过度拉伸或压缩,且未处于自然舒展状态,就会残留内应力,进而引发尺寸变形、光学性能下降,以及接触化学溶剂后开裂的问题。针对高应力材料,可通过科学的退火流程(例如PC部件在成型后12小时内采用115℃烘烤2小时)释放内应力,同时配合将金属包覆部件预热至接近模具温度,大幅降低冷热温差导致的应力开裂风险。
2 搭建全流程黑点管控体系与标准化清机作业规范
刘文斌总监提出,黑点的主要来源是原材料包装内的细微粉末碎屑在料筒中滞留摩擦发生碳化,或是剪切强度过高、热流道存在死角、实际料温与设定值存在偏差。解决黑点问题需要从源头对粉料进行过筛过滤,建立标准化的清机流程(严禁PC料带温在料筒中过夜滞留),同时将实际加工料温从270℃优化下调至248℃,从材料、设备、模具及工艺四个维度全方位拦截黑点生成。
3 结合实际案例与一体化模流仿真,实现精密模具优化突破
刘文斌总监总结道,结合特种工程塑料PSU阻尼器基座的模温失真纠偏(将实际模温提升至厂商推荐值)、PC医用输液器手柄滑块控温及退火条件优化等实测案例,在项目启动初期就需要借助模流分析开展可行性评估,通过智能化水路与流道设计,实现洁净、稳定、可追溯的规模化成型生产。
本平台所刊载的资讯来源于外部公开信息及合作方提供,由“中欧世界展会网”进行整理编辑,旨在为用户提供便捷的展会信息参考。我们致力于打造一个汇集全球展会时间与地点信息的服务平台,并可提供展位预订、参观协助、设计搭建等第三方服务对接。
相关资讯仅供参考,不构成任何确定性承诺或要约,亦不对其准确性、完整性承担法律责任。用户基于本平台信息所做的任何决策与行为,均需自行核实并承担相应风险。
如需进一步服务或确认信息,敬请垂询:400-837-8606(24小时客服)。